Zaczep to niewielki element, który przenosi jedne z największych obciążeń w całym zestawie ciągnik–przyczepa. Sprawdzamy, jak w polskiej fabryce powstają zaczepy: od magazynu stali, przez obróbkę i spawanie, po testy wytrzymałościowe i homologację.
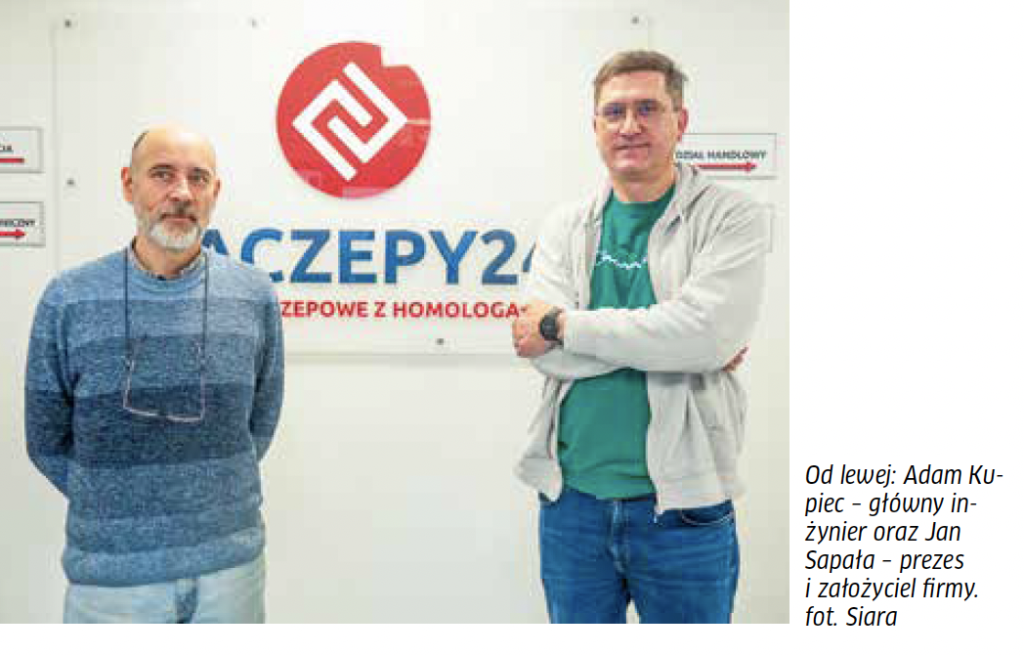
Odwiedziliśmy fabrykę zaczepów firmy Sapała w podpoznańskiej Dąbrówce, gdzie w jednym miejscu funkcjonuje zarówno zakład produkcyjny, jak i centralny magazyn wyrobów gotowych. To właśnie tutaj powstają zaczepy rolnicze, wykorzystywane w ciągnikach i przyczepach pracujących w całej Polsce oraz na wielu rynkach zagranicznych. Podczas wizyty mogliśmy krok po kroku prześledzić drogę, jaką przechodzi stal – od półfabrykatów, po gotowy element sprzęgający – oraz poznać technologie, które stoją za ich powstawaniem.
Materiał pod kontrolą
Podstawą każdego zaczepu jest materiał, dlatego proces jego doboru i weryfikacji rozpoczyna się jeszcze zanim stal trafi na halę produkcyjną. Firma korzysta ze stali konstrukcyjnych od sprawdzonych dostawców, wraz z dokumentacją potwierdzającą skład chemiczny i parametry wytrzymałościowe. Każda partia ma oznaczenia umożliwiające identyfikację pochodzenia.
Równolegle prowadzona jest kontrola wewnętrzna. Z wybranych partii pobierane są próbki do badań wytrzymałościowych i analizy składu chemicznego. Wykonywane są próby rozciągania, na podstawie których określana jest m.in. wytrzymałość na rozciąganie, co pozwala potwierdzić zgodność stali z wymaganiami projektowymi i normami homologacyjnymi.
Na etapie projektowania dobierany jest również rodzaj półfabrykatu. Przy dużych wolumenach stosowane są odkuwki, przy krótszych seriach – odlewy lub elementy wycinane z masywnych płyt stalowych. Niezależnie od technologii każdy wariant podlega tym samym zasadom weryfikacji, a gotowy zaczep przechodzi obliczenia, testy i procedurę homologacyjną.
Obróbka mechaniczna
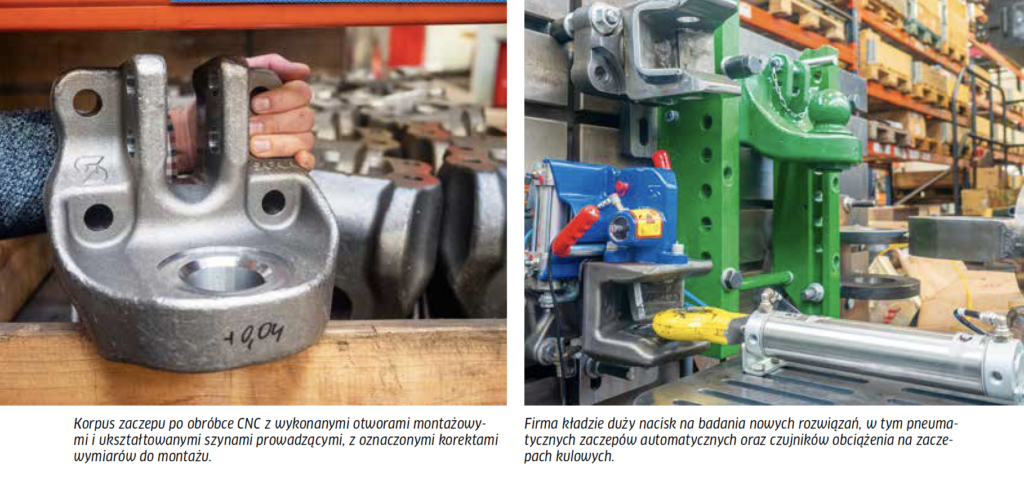
Kolejnym etapem produkcji zaczepów jest obróbka skrawaniem, która nadaje półfabrykatom ostateczne kształty i wymagane dokładności. Przykładem jest zaczep kulowy wykonywany z odkuwki. Element trafia najpierw na frezarkę, gdzie planowana jest płaszczyzna czołowa stanowiąca bazę do kolejnych operacji. Dzięki temu uzyskuje się stabilny punkt odniesienia, pozwalający na powtarzalne mocowanie detalu w kolejnych zamocowaniach. Od dokładności tej pierwszej operacji zależy precyzja wszystkich następnych etapów obróbki.
Po ustaleniu bazy wykonywane są otwory i powierzchnie montażowe. Szczególne znaczenie ma otwór pod wtłoczenie sworznia z kulą, który musi zostać wykonany z bardzo dużą dokładnością. Dlatego jest on każdorazowo mierzony przez operatora, a zużycie narzędzi kontrolowane na bieżąco.
Operacje realizowane są na obrabiarkach CNC, w tym na centrum 5-osiowym, co pozwala wykonać kilka operacji w jednym zamocowaniu detalu i ograniczyć liczbę przezbrojeń.
Obróbka skrawaniem prowadzona jest w hali, gdzie równolegle funkcjonują stanowiska cięcia, spawania i szlifowania. Elementy znajdują się tu na różnych etapach zaawansowania – od półfabrykatów po komponenty przygotowane do dalszego montażu.
Kontrola i hartowanie
Kolejnym przystankiem dla produkowanego zaczepu jest – jak żartobliwie mówią pracownicy – wycieczka do „ciepłych pieców”. Detale trafiają do hartowni, gdzie poddawane są obróbce cieplnej. Proces ten ma na celu umocnienie materiału oraz nadanie mu odpowiednich właściwości wytrzymałościowych i plastycznych, wymaganych w elementach przenoszących duże obciążenia.
Po powrocie z hartowni każda partia przechodzi wnikliwą kontrolę. Sprawdzany jest stan powierzchni oraz ewentualne odkształcenia powstałe w wyniku obróbki cieplnej. Dopiero po tej weryfikacji detale kierowane są do ostatecznej obróbki wymiarowej na obrabiarkach CNC. Równolegle elementy poddawane są badaniom penetracyjnym (PT). Metoda ta pozwala wykryć mikropęknięcia i nieciągłości materiału, które mogłyby ujawnić się po obróbce cieplnej. Każdy detal, na którym pojawią się wskazania, jest eliminowany z dalszego procesu.
Przygotowanie do montażu
Po zakończeniu obróbki mechanicznej oraz obróbki cieplnej detale wykonane z odkuwek i odlewów trafiają do kolejnych etapów przygotowania powierzchni. Elementy są czyszczone, a następnie kierowane do malarni, gdzie nakładane są powłoki lakiernicze zabezpieczające przed korozją. Proces ten dotyczy zarówno korpusów zaczepów, jak i pozostałych komponentów wykonywanych w zakładzie. Po malowaniu poszczególne detale są oprzyrządowane – montowane są w nich odpowiednie uchwyty, tuleje, śruby mocujące oraz inne elementy zależne od konstrukcji danego wyrobu. Dopiero tak przygotowane części trafiają na stanowiska montażowe, gdzie powstają kompletne zaczepy lub zespoły przeznaczone do dalszego wykorzystania.
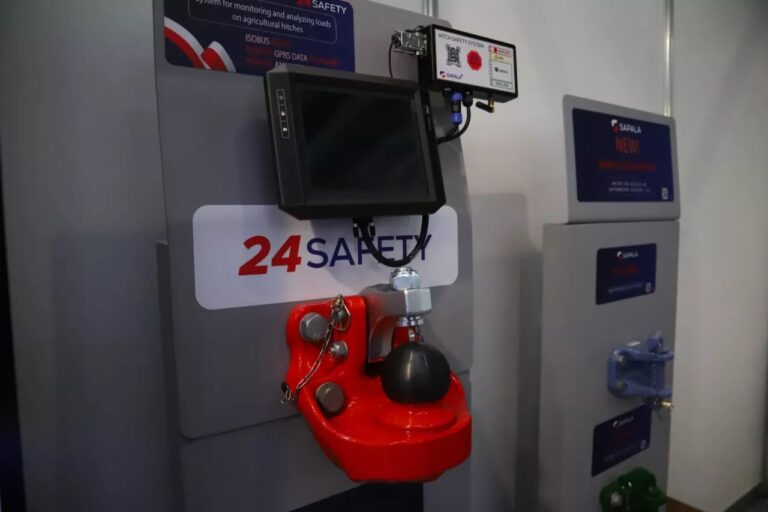
Równolegle firma produkuje także inne wyroby, nie tylko same zaczepy. Wśród nich znajdują się m.in. ramy do mocowania zaczepów w ciągnikach. W ich przypadku istotną rolę odgrywa wycinanie elementów na laserze, a następnie spawanie. Spawalnia składa się z trzech stanowisk do spawania manualnego oraz jednego robota spawalniczego, wykorzystywanego głównie przy większych seriach i powtarzalnych konstrukcjach. Park maszynowy zakładu jest systematycznie rozwijany i w dużej mierze oparty na nowoczesnych obrabiarkach CNC oraz zautomatyzowanych stanowiskach.
Magazyn wyrobów gotowych
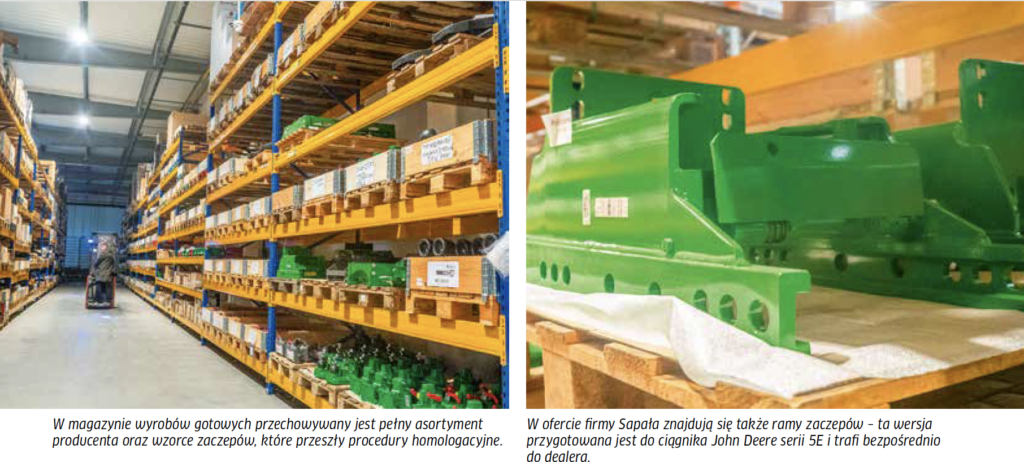
Gotowe zaczepy oraz pozostałe wyroby trafiają do specjalnego magazynu, zlokalizowanego bezpośrednio przy hali produkcyjnej. Składowane są tam tylko kompletne produkty, ponieważ elementy do bieżącego montażu są składowane pod dachem hal produkcyjnych. Stan magazynowy jest na bieżąco monitorowany. Każdy wyrób ma określony poziom minimalny, poniżej którego system sygnalizuje konieczność uzupełnienia zapasu. W praktyce oznacza to, że do zespołu produkcji trafia informacja, że w najbliższym czasie należy przygotować maszyny i oprzyrządowanie do wytwarzania konkretnego detalu, ponieważ jego liczebność w magazynie staje się niewystarczająca. Pozwala to planować produkcję z wyprzedzeniem i unikać braków najpopularniejszych pozycji.
W praktyce oznacza to, że przy złożeniu zamówienia na konkretny zaczep do godziny 14:00 danego dnia, możliwa jest jego wysyłka jeszcze tego samego dnia i dostarczenie użytkownikowi w ciągu 24 godzin. Z tej filozofii szybkiej dostępności wywodzi się nazwa sklepi internetowego Zaczepy24, będąca jednocześnie nazwą sklepu i ideą stojącą za połączeniem produkcji z logistyką. Asortyment sklepu obejmuje wspomniane elementy różne rodzaje zaczepów, płyt adaptacyjnych oraz akcesoria wyposażenia dla branży transportu ciężarowego.